


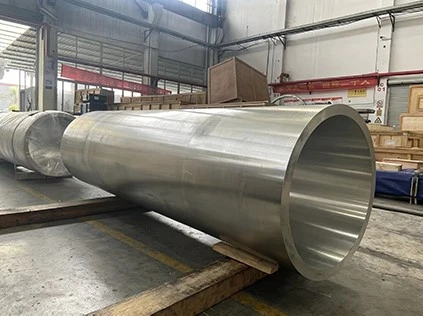
Hidrolik silindir çubukları, hidrolik silindirlerin temel bileşenleridir. Hidrolik basıncı taşıyan ve piston hareketini yönlendiren anahtar yapı olarak işleme kalitesi, tüm hidrolik sistemin ömrünü ve güvenilirliğini doğrudan etkiler. Silindir namlusu, silindirin ana gövdesidir ve pistonun, contalarının ve desteklerinin düzgün bir şekilde kaymasını sağlar. İç delik yüzey pürüzlülüğü gereksinimi nispeten yüksektir ve 9. dereceye (Ra 0,4 μm) ulaşması gerekir. Ezerek parlatma veya honlama, boruların iç yüzeyinin işlenmesi için yaygın bir işleme tekniğidir. Arasındaki seçimhonlanmışve silindirle perdahlanmış borular temel olarak silindirin özel çalışma koşullarına, maliyet bütçesine ve performans gereksinimlerine bağlıdır.
Honlanmış Boru Nedir?
Honlanmış borularBir honlama kafasına gömülü bir yağ taşı (honlama taşı da denir) kullanılarak bitirme işlemine tabi tutulmuş dikişsiz çelik borulardır. Honlama öncelikle silindir kovanları, valf delikleri, biyel kolu delikleri ve mahfaza delikleri gibi çapı 5–500 mm veya daha büyük olan çeşitli silindirik deliklerin işlenmesi için kullanılır. Derinlik-çap-oranı 10'a veya daha fazlasına ulaşabilir. Belirli koşullar altında honlamayla dış çaplar, düzlemler, küresel yüzeyler ve dişli yüzeyler de işlenebilir. Silindirik honlamanın yüzey pürüzlülüğü genellikle Ra 0,32-0,08 mikrometreye ulaşabilir ve ince honlamayla Ra 0,04 mikrometrenin altına ulaşabilir, bu arada geometrik doğruluk biraz iyileşir. İşleme doğruluğu IT7–4'e ulaşabilir.
Honlanmış borunun avantajları
- Yüksek işleme doğruluğu: Özellikle küçük ve orta{0}boyutlu açık deliklerde silindirlik 0,001 mm'ye kadar ulaşabilir. Bağlantı çubukları gibi eşit olmayan duvar kalınlığına sahip parçalar için yuvarlaklık 0,002 mm'ye ulaşabilir. Büyük delikler için (çap 200 mm dahilinde), yuvarlaklık da 0,005 mm'ye ulaşabilir.
- İyi yüzey kalitesi: Honlanmış iç delik yüzeyi, yağlama yağının depolanması ve yağ filminin bakımı için faydalı olan çapraz-çizgili bir desene sahiptir. Yüksek bir yüzey destek oranına sahiptir (delik ile şaft arasındaki gerçek temas alanının aralarındaki birleşme alanına oranı), dolayısıyla daha büyük yüklere dayanabilir, aşınmaya- dirençlidir ve ürünün servis ömrünü uzatır.
- Geniş işleme aralığı: Malzemenin sertliği ne olursa olsun açık delikler, kör delikler ve kama kanallı delikler honlanabilir. Ayrıca özel honlama kafası ile konik delikler ve eliptik delikler de işlenebilir ancak honlama kafasının karmaşık yapısından dolayı genellikle kullanılmaz. Silindirleri bilemek için dış honlama takımları kullanılabilir, ancak çıkarılan malzeme miktarı iç honlamaya göre çok daha azdır. Özellikle elmas ve kübik bor nitrür aşındırıcıları içeren uygulamalar için hemen hemen her malzemeyi işleyebilir.
honlanmış borunun uygulama alanları
- Hassas Hidrolik ve Servo Sistemler: Havacılık ekipmanları,{0}}en son teknolojiye sahip takım tezgahları, enjeksiyon kalıplama makineleri için hassas enjeksiyon silindirleri, basınçlı döküm makineleri için kalıp sıkıştırma silindirleri vb.
- Tıbbi: CT/MRI ekipmanı için kaldırma platformu silindirleri, cerrahi robotlar için hidrolik bağlantılar, infüzyon pompaları, hassas hidrolik bileşenler ve diğer tıbbi ekipmanlar.
- Yarı İletkenler ve Hassas Aletler: Yarı iletken üretim ekipmanları, hassas ölçüm aletleri.
- Özel Koşullar ve{0}}Son Teknoloji Ekipmanlar: Derin deniz keşif ekipmanı için ROV hidrolik robotik kollar,{0}rüzgar enerjisi ekipmanı için eğim kontrollü hidrolik sistemler, fotovoltaik izleme braketleri için hassas silindirler ve diğer yeni enerji ekipmanları.
Silindirle Parlatılmış Boru Nedir?
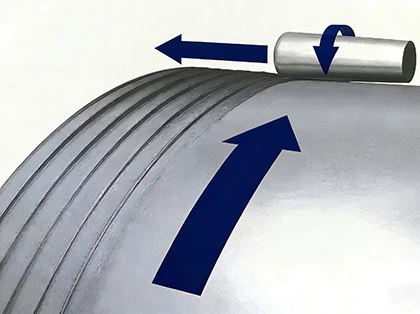
Yuvarlanma işlemi, metallerin oda sıcaklığında soğuk plastikliğinden yararlanan bir basınçlı son işlem işlemidir. Yuvarlanan bir alet, iş parçası yüzeyine basınç uygulayarak yüzey metalinin plastik olarak akmasına ve orijinal artık oluklarını doldurmasına neden olur, böylece yüzey pürüzlülüğü azalır. Haddelenmiş yüzey metalinin plastik deformasyonuna bağlı olarak, yüzey yapısı soğuk sertleşmeye ve tanecik incelmesine uğrayarak yoğun bir lifli yapı ve bir artık gerilim tabakası oluşturur. Bu, sertliği ve mukavemeti arttırır, böylece iş parçasının aşınma direncini, korozyon direncini ve uyumunu iyileştirir. Haddeleme,-kesici olmayan bir plastik bitirme yöntemidir.
Ruloyla Parlatılmış Borunun Avantajları
Ezerek parlatma, yüzey katmanında artık basınç gerilimi bırakarak mikro-çatlakların kapanmasına yardımcı olur ve korozyonun yayılmasını engeller. Bu, yüzey korozyon direncini artırır ve yorulma çatlaklarının başlamasını veya yayılmasını geciktirir, böylece silindir yorulma mukavemetini arttırır. Ezerek parlatma yoluyla, yüzeyde işlenerek sertleştirilmiş bir tabaka oluşturularak taşlama çiftlerinin temas yüzeylerinin elastik ve plastik deformasyonu azaltılır, böylece silindir iç duvarının aşınma direnci artırılır ve taşlamadan kaynaklanan yanıklar önlenir. Ezerek parlatma sonrasında yüzey pürüzlülüğünün azalması, uyum özelliklerini iyileştirir.
Rulo Perdahlı Borunun uygulama alanları
- İnşaat makineleri ve ağır makineler: Ekskavatörler ve yükleyiciler için hidrolik silindirler ve vinçler için destek silindirleri gibi.
- Otomotiv ve genel makine: Ticari araçlar için damperli kamyon kaldırma silindirleri, traktör gibi tarım makineleri için hidrolik süspansiyon sistemleri, fabrika ve atölyelerdeki malzeme taşıma ekipmanları için hidrolik silindirler gibi.
- Metalurji ve madencilik: haddehaneler için hidrolik sistemler ve maden kaldırıcıları için ekipmanlar gibi.
çözüm
Sonuçta honlanmış ve haddelenmiş borular arasındaki seçim, hidrolik silindirin çalışma gereksinimlerine ve maliyet hususlarına bağlıdır. Bir kesme işlemi olarak honlama, son derece yüksek boyutsal doğruluk (IT7 sınıfı veya daha yüksek) ve mükemmel yüzey kalitesi elde etmede avantajlar sunar; bu da onu havacılık, tıbbi cihazlar, yarı iletken ekipmanlar ve katı hassasiyet ve güvenilirlik gereksinimleri olan diğer alanlarda yaygın olarak kullanılmasını sağlar. Öte yandan haddelenmiş borular,-yüksek işlem verimliliğine ve düşük maliyete sahip, kesilmeyen bir plastik şekillendirme işlemidir; bu da onları maliyet-etkinliğine ve seri üretime öncelik veren mühendislik makineleri, otomotiv ve madencilik ekipmanı uygulamaları için daha uygun hale getirir.
TORICH yüksek-hassasiyet sağlarhonlanmış borularözelleştirme yetenekleriyle, ileri teknoloji ekipman üretiminin katı standartlarını karşılamak için hassasiyet, malzeme ve işleme yöntemleri açısından esnek ve güvenilir çözümler sunuyor{0}.