


Eşsiz geometrileri nedeniyleU-şekilli paslanmaz çelik borular(tipik olarak 304, 316, 321, 347H, 310S vb. gibi östenitik kaliteler) ısıl işlem sırasında düz borulara göre daha karmaşık zorluklarla karşı karşıya kalırlar-örneğin, eşit olmayan gerilim dağılımı ve bükülmüş bölümlerde tanecik büyümesi eğilimi. Boyutsal stabiliteyi, korozyon direncini ve mekanik özelliklerini sağlamak için uygun ısıl işlem çok önemlidir. Östenitik paslanmaz çelikler için standart ısıl işlem süreçleri arasında çözelti işlemi, gerilim giderme tavlaması, stabilizasyon işlemi ve sigma (σ) fazını ortadan kaldırmak için tasarlanmış ısıl işlemler yer alır.
Paslanmaz Çelik Düz Borunun Isıl İşlem Süreci
1. Östenitik paslanmaz çeliğin ısıl işlem yöntemleri nelerdir?
I. Çözelti Tedavisi
Çözelti işlemi, paslanmaz çelik bileşenlerin çözelti sıcaklığına (1050–1100 derece) kadar ısıtıldığı bir ısıl işlem işlemidir. Bu, tüm karbürlerin-ve soğuk işleme sırasında oluşan martensitin-tamamen çözünmesine ve ostenite dönüşmesine olanak tanır. Malzeme daha sonra bu tek-fazlı, yüksek-sıcaklıktaki mikro yapıyı oda sıcaklığında tutmak için hızla soğutulur. Bu ısıl işlem, en yüksek sünekliğe sahip en yumuşak durumu sağlar.
II. Stres Giderici Tedavi
Soğuk işlemenin oluşturduğu iç gerilimler, düşük-sıcaklıkta tavlama (0,5–2 saat süreyle 275–450 derece) yoluyla ortadan kaldırılabilir. Bu işlemin ardından mekanik özellikler iyileştirilir; ancak uzama değişmeden kalır.
III. Stabilizasyon Tedavisi
Taneler arası korozyonu önlemek için östenitik çeliklere az miktarda titanyum veya niyobyum eklenir ve ardından stabilizasyon işlemi olarak bilinen bir işlem uygulanır. Bu işlem, malzemenin 900 dereceye ısıtılmasını ve krom karbürlerin çoğunun çözülmesini içerir. Çözünmüş karbon daha sonra titanyum veya niyobyum ile birleşerek krom karbürlerden daha kararlı olan TiC veya NbC bileşiklerini oluşturur-, böylece krom karbürlerin tane sınırlarında çökelmesi önlenir. Bu işlemin mekanik özellikler üzerinde önemli bir etkisi yoktur.
IV. σ Aşamasını Ortadan Kaldırmak İçin Isıl İşlem
Yetersiz nikel içeriğine sahip yüksek-kromlu östenitik çeliklerde, ısıl işlem σ fazının oluşmasına yol açarak çeliğin darbe tokluğunun (ak değeri) azalmasına neden olabilir. Bu sınıftaki çelikler için σ-faz oluşumuna ilişkin sıcaklık aralığı yaklaşık 500–970 derecedir. Bu oluşum sıcaklığı aralığından kaçınılarak ve malzeme daha da yüksek bir sıcaklığa ısıtılarak, σ fazı yüksek-sıcaklıktaki ferrit fazına dönüştürülebilir, böylece malzemenin dayanıklılığı geri kazanılabilir.
2. Soğuk-şekilli U-şekilli çelik borular için Önerilen ısıl işlemler nelerdir?
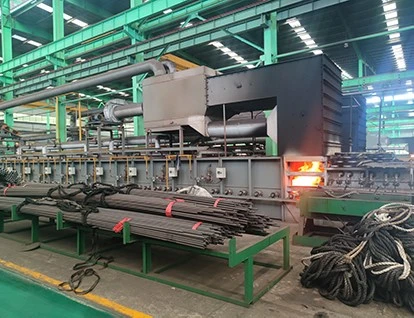
U-şekilli östenitik paslanmaz çelik borular için ısıl işlem öncelikle aşağıdaki amaçlara hizmet eder:
Stres Giderme: Bükme, kaynaklama ve düzeltme gibi-soğuk ve sıcak işleme süreçleri sırasında oluşan artık iç gerilimleri ortadan kaldırmak-böylece gerilim korozyonu çatlamasını önlemek ve boyutsal kararlılığı arttırmak.
Korozyon Direncinin Optimizasyonu: Solüsyon işlemi yoluyla, tanecik sınırlarında çökmüş olabilecek karbürleri çözmek, böylece malzemenin optimum korozyon direncini, özellikle de tanecikler arası korozyona karşı direncini geri kazandırmak.
Plastisitenin Yumuşatılması ve Artırılması: Soğuk çalışma nedeniyle-sertleşmiş olabilecek mikro yapıyı-yumuşamış duruma getirmek; bu, tek biçimli, tek-fazlı bir östenitik yapıyla sonuçlanır, malzemenin plastisitesini ve sağlamlığını geliştirir ve daha sonraki işleme veya uygulamayı kolaylaştırır.
Isıl işlemin spesifik hedeflerine bağlı olarak, U-tüpler öncelikle aşağıdaki iki süreçten geçer:
I. Çözelti İşlemi (Tam Tavlama)
Bu, ısıl işlemin en kapsamlı biçimini oluşturur ve maksimum korozyon direnci ve optimum süneklik gerektiren durumlarda uygulanır.
A. Amaç: Karbürler ve sigma (σ) fazlar gibi-çökeltilmiş fazları-östenitik matris içinde tamamen çözmek, böylece tekdüze bir tek-fazlı mikro yapı elde etmek ve tüm işleme-kaynaklı gerilimleri tamamıyla ortadan kaldırmak.
B. Süreç Akışı:
- Isıtma: U-tüpünü hızla 1050 derece ila 1150 derece sıcaklık aralığına ısıtın. Spesifik sıcaklık seçiminde çelik kalitesi (örneğin, molibden-taşıyan çelikler daha yüksek sıcaklıklar gerektirir) ve aşırı tane irileşmesini önleme ihtiyacı dikkate alınmalıdır.
- Islatma: Islatma süresi, duvar kalınlığına göre hesaplanır ve genellikle milimetre başına 1 ila 1,5 dakika arasında değişir. Örneğin, et kalınlığı 4,5 mm olan bir U-tüpü, yaklaşık 5 ila 7 dakikalık bir ıslatma süresi gerektirir. U-borunun-tüm bölümlerinin, özellikle de bükülmüş bölümlerinin-hedef sıcaklığa eşit şekilde ulaşmasını sağlamak önemlidir.
- Soğutma: Hızlı soğutma kritik adımdır. Hassaslaştırma sıcaklığı aralığı (850 derece ila 400 derece) içinde karbürlerin yeniden çökelmesini engellemek için tüplerin suda hızlı bir şekilde söndürülmesi (veya ince-duvarlı tüpler durumunda sprey-soğutulması gerekir). U-boruları için, dirseğin hem iç hem de dış yarıçaplarının eşit ve hızlı bir şekilde soğumasını sağlayacak, böylece eşit olmayan soğumanın yeni artık gerilimler oluşturmasını önleyecek şekilde özel donanımlar veya özel su akış düzenleri tasarlanmalıdır.
II. Gerilim-Gerilim Tavlaması (Düşük-Sıcaklıkta Tavlama)
Bu işlem, birincil hedefin artık gerilimin ortadan kaldırılması olduğu ve tanecikler arası korozyona karşı dirençle ilgili gerekliliklerin özellikle katı olmadığı durumlarda kullanılır.
A. Amaç: Artık gerilimleri kısmen hafifletmek, böylece boyutsal stabiliteyi ve gerilimli korozyon çatlamasına karşı direnci arttırmak, aynı zamanda malzemenin aşırı yumuşamasını veya önemli deformasyonun tetiklenmesini önlemek.
B. Süreç Akışı:
- Isıtma: Tüpleri 275 derece ile 450 derece arasında nispeten düşük bir sıcaklık aralığına ısıtın.
- Islatma: Sıcaklığı (ıslatma) 0,5 ila 2 saat süreyle koruyun.
- Soğutma: Tipik olarak fırın soğutması veya hava soğutması yoluyla yavaşça soğutun. Bu işlemin U-tüplerin boyutsal bütünlüğü (deformasyonu) üzerinde minimum etkisi vardır.
3. U-Tüp Isıl İşleminde Temel Önlemler Nelerdir?
U-şeklindeki östenitik paslanmaz çelik borular için, kapsamlı performans-özellikle korozyon direnci sağlamak için çözelti işlemi tercih edilen süreçtir; ancak kritik unsur, karbür çökelmesini önlemek için hızlı ve düzgün bir soğutmanın sağlanmasında yatmaktadır. Bunun tersine, gerilimli-kabartma tavlaması, daha az deformasyon ve daha düşük enerji tüketimiyle sonuçlanan-belirli gereksinimler altında kullanılan-uzlaşıcı bir çözüm olarak hizmet eder. Üretim uygulamasında, ısıl işlem prosesinin bilimsel olarak formüle edilmesi ve U- şeklindeki tüplerin belirli malzeme kalitesine, boyutlarına, işleme geçmişine ve amaçlanan hizmet ortamına dayalı olarak sıkı bir şekilde kontrol edilmesi gerekir.
I. Düzgün Isıtma: U-şeklindeki bir tüpün bükülmüş kısmı fırın içinde eşit olmayan bir ısınmaya maruz kalabilir; bu nedenle, düzgün bir sıcaklık alanı sağlamak için uygun yerleştirme veya sirkülasyon fanlarının kullanılması gerekir.
II. Deformasyonun Önlenmesi: Yüksek sıcaklıklarda, U-şeklindeki tüpler kendi ağırlıkları altında deformasyona karşı hassastır. Bunları uygun pozisyonda tutmak için özel destekler veya fikstürler kullanılmalıdır.
III. Hızlı ve Düzgün Soğutma: Bu, U-biçimli tüplerin çözelti işleminde en büyük zorluğu oluşturur. İdeal soğutma yöntemi, soğutma ortamının (suyun) tüpün hem iç hem de dış yüzeyleri boyunca hızlı ve düzgün bir şekilde akmasına izin verilmesini içerir. Pratikte bu, basınçlı suyun bir uçtan püskürtülüp diğer uçtan çıkışına izin verilmesiyle sağlanabilir; bu teknik, bükülmüş bölüm içinde hiçbir "durgun bölge" veya buhar filminin oluşmamasını sağlar, böylece tüm tüpün hızlı soğumasını kolaylaştırır.
IV. Proses Parametresi Kaydı: İzlenebilirliği ve kalite kontrolünü kolaylaştırmak için, her bir ısıl işlem döngüsüne ilişkin veriler-ısıtma hızı, en yüksek sıcaklık, bekletme süresi ve soğutma yöntemi dahil-kesinlikle kaydedilmelidir.